


Беларусь
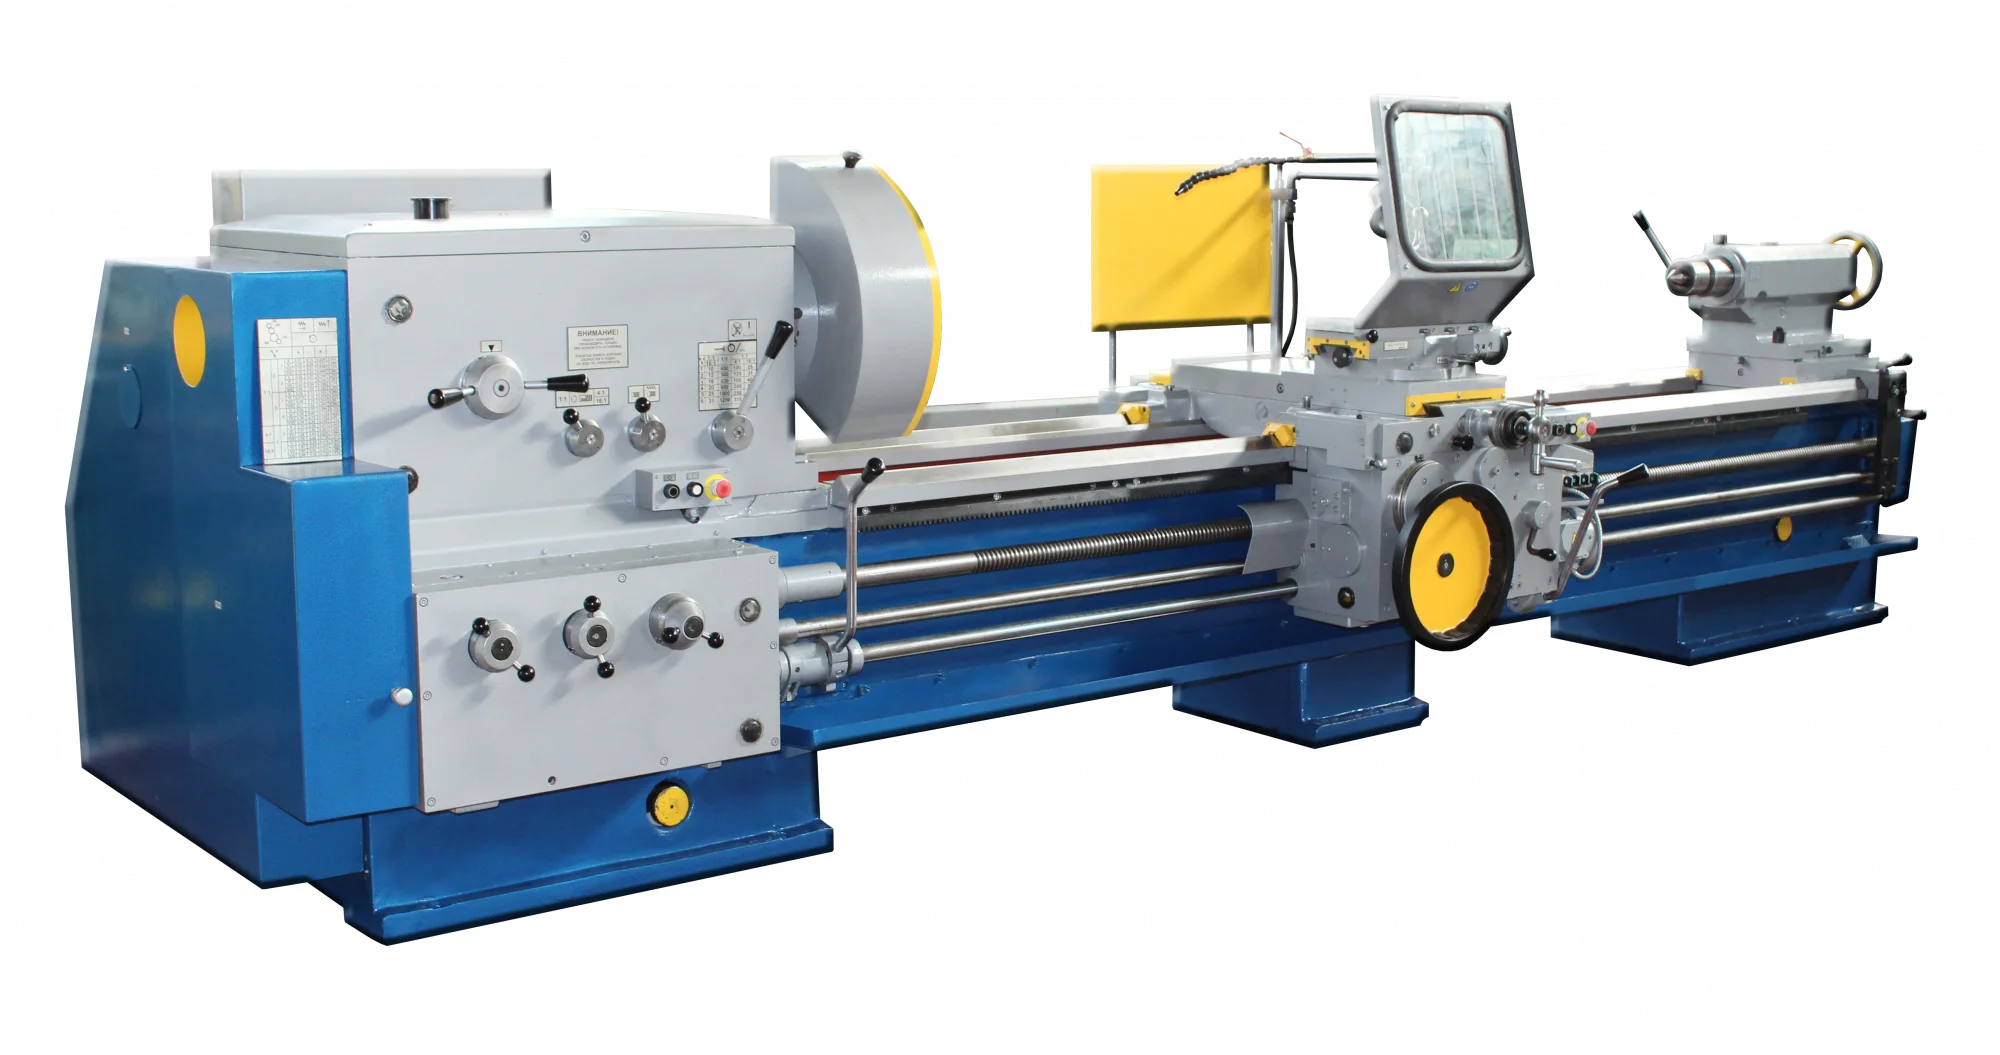
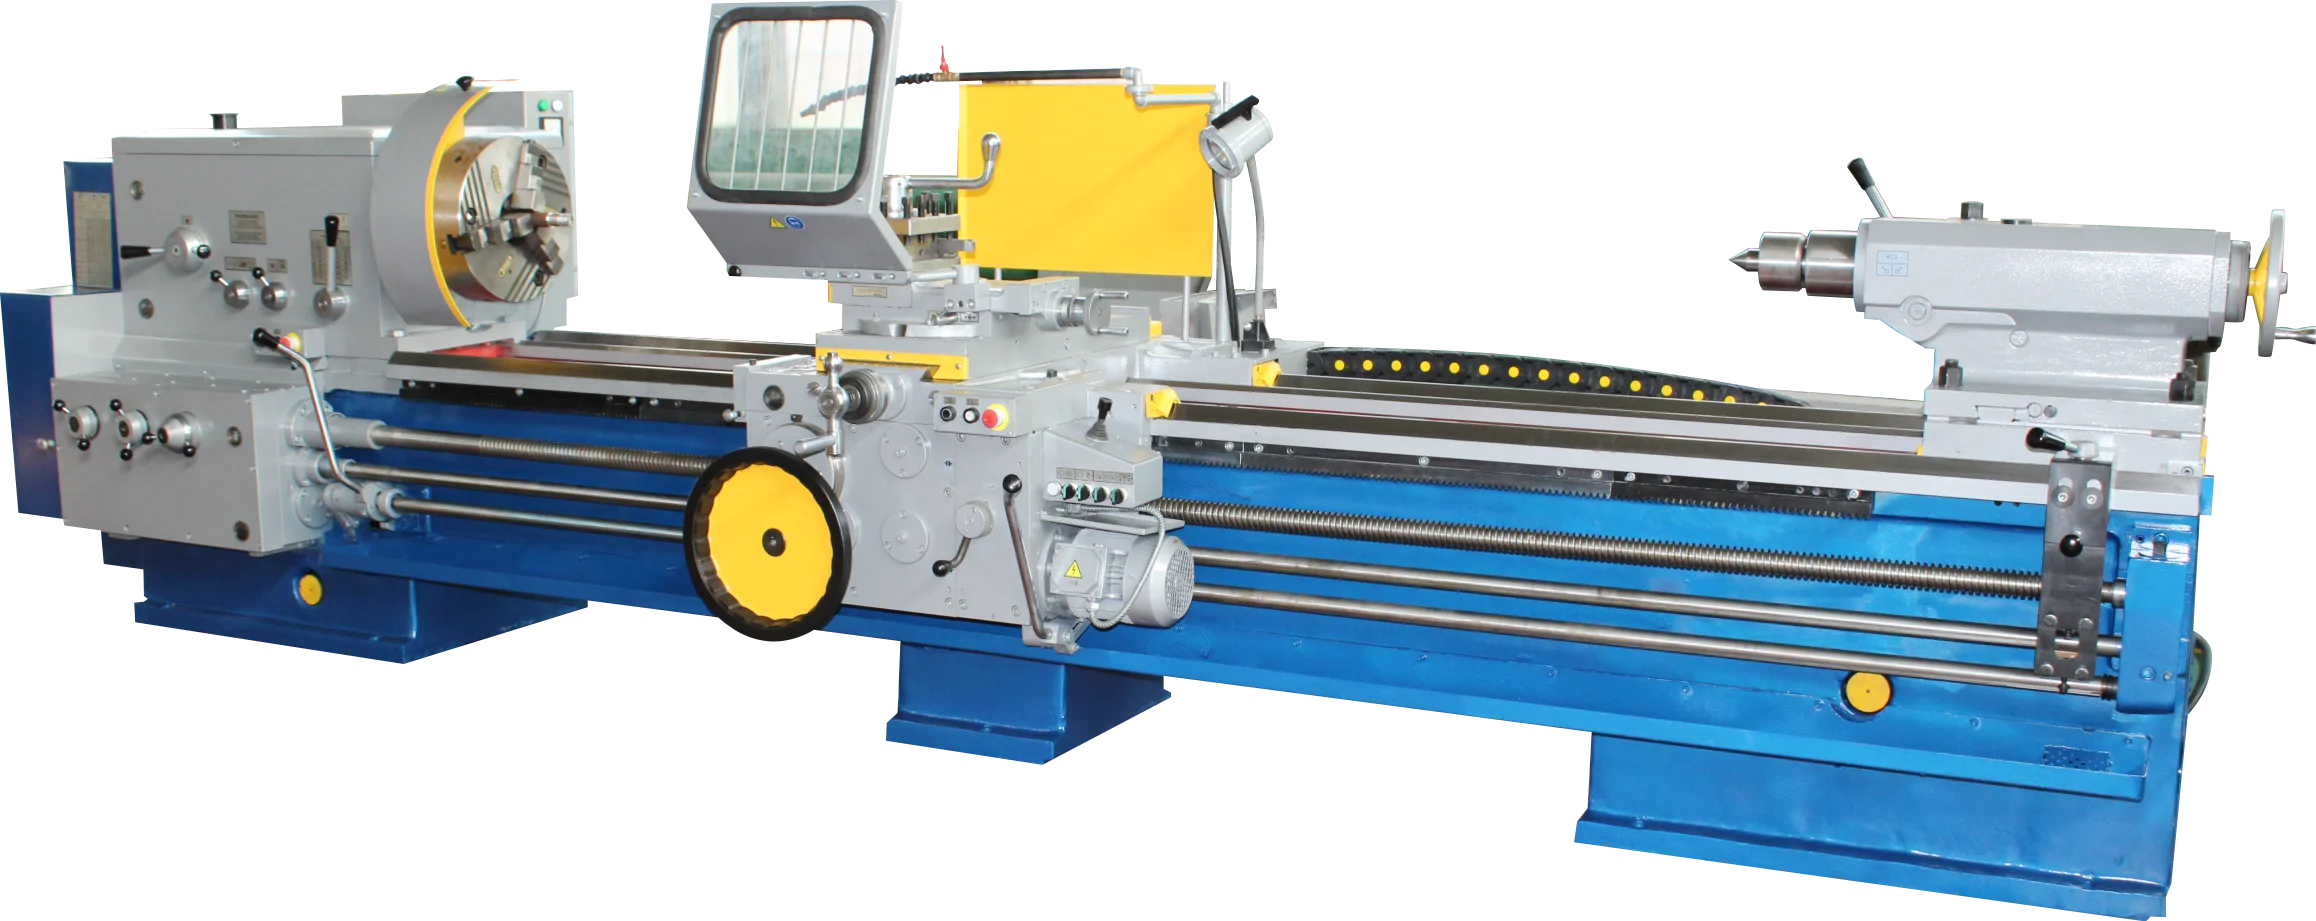
ГС526Б — универсальный токарно-винторезный станок нормальной точности производства Гомельского завода станков и узлов. Максимальный диаметр обработки над станиной — 630 мм, над суппортом — 350 мм.
Станок выпускается с расстоянием между центрами 1500 мм — исполнение 01 и 3000 мм — исполнение 03. Главный привод имеет мощность 15 кВт, отверстие шпинделя — 105 мм. Предусмотрено нарезание метрических, дюймовых, модульных и питчевых резьб.
Назначение ГС526Б
Станок предназначен для универсальных токарных работ: обработки наружных и внутренних поверхностей, подрезки торцов и нарезания резьбы. Состав операций определяется инструментом, приспособлениями и выбранной наладкой.
ГС526Б рассматривают для производственных, ремонтных и заготовительных участков, где требуется обрабатывать детали разной номенклатуры с ручной наладкой и механическими подачами. При подборе проверяют не только габариты детали, но и массу, расположение опор, доступ инструмента и требования к точности.
Рабочая зона: установка и обработка
Установка над станиной до Ø700 мм
Каталожный диаметр устанавливаемой заготовки — 700 мм. Максимальный диаметр её обработки над станиной составляет 630 мм. Эти параметры необходимо проверять раздельно.
Обработка над суппортом до Ø350 мм
При продольной обработке учитывают положение суппорта и выступающих элементов заготовки. Размер патрона и положение кулачков проверяют для конкретной установки.
Два исполнения по РМЦ
Исполнение 01 имеет РМЦ 1500 мм, исполнение 03 — 3000 мм. Указанная заводом длина обрабатываемой заготовки учитывает ход верхних салазок.
Шпиндель с отверстием Ø105 мм
Размер отверстия проверяют вместе с проходом патрона и установленной оснастки. Он не является автоматически допустимым диаметром прутка для любой схемы работы.
Технические характеристики
| Класс точности по ГОСТ 8 | Н |
|---|---|
| Диаметр устанавливаемой заготовки над станиной, мм | До 700 |
| Диаметр обработки над станиной, мм | До 630 |
| Диаметр обработки над суппортом, мм | До 350 |
| Отверстие шпинделя, мм | 105 |
| Присоединительный конец шпинделя | 11 по ГОСТ 12593-93 |
| Внутренний конус шпинделя | Метрический 115 |
| Конус пиноли задней бабки | Морзе 6 |
| Количество позиций резцедержателя | 4 |
| Частота вращения шпинделя, об/мин | 10–1250 |
| Количество ступеней частоты вращения: прямое / обратное вращение | 22 / 11 |
| Продольные подачи, мм/об | 0,07–4,0 |
| Поперечные подачи, мм/об | 0,026–1,474 |
| Подачи резцовых салазок, мм/об | 0,0219–1,256 |
| Быстрое продольное перемещение суппорта, мм/мин | Не менее 5200 |
| Быстрое поперечное перемещение суппорта, мм/мин | Не менее 2000 |
| Максимальный крутящий момент на шпинделе, Н·м | 3000 |
| Мощность главного привода, кВт | 15 |
| Максимальная масса заготовки в центрах, кг | 3500 |
Максимальные обороты, крутящий момент и мощность относятся к разным условиям работы привода. Их нельзя считать одновременно доступными во всём диапазоне вращения.
Исполнения с РМЦ 1500 и 3000 мм
| Параметр | Исполнение 01 | Исполнение 03 |
|---|---|---|
| Расстояние между центрами, мм | 1500 | 3000 |
| Длина обрабатываемой заготовки с учётом хода верхних салазок, мм | 1500 | 3000 |
| Габариты Д × Ш × В, мм | 3740 × 1800 × 1550 | 5240 × 1800 × 1550 |
| Масса станка, кг | 4840 | 5970 |
Для длинной детали дополнительно проверяют устойчивость при вращении, необходимость люнетов, состояние центровых отверстий и способ передачи крутящего момента. Допустимую схему работы определяют с учётом паспорта станка и характеристик оснастки.
Нарезание резьбы
| Вид резьбы | Каталожный диапазон |
|---|---|
| Метрическая | Шаг 1–224 мм |
| Дюймовая | 0,25–28 ниток на дюйм |
| Модульная | Модуль 0,25–56 |
| Питчевая | Диаметральный питч 0,5–112 |
Конкретный шаг и наладку проверяют по таблицам станка, комплекту сменных колёс и руководству по эксплуатации. Границы диапазона не означают возможность настройки любого промежуточного значения.
Комплектация и модификации
Завод предусматривает модификацию с индексом «К» — с закрытой задней зоной, и «Ц7» — с устройством цифровой индикации и магнитными преобразователями линейных перемещений. Наличие УЦИ у станка с базовым обозначением ГС526Б необходимо согласовать отдельно.
Для работы с конусной линейкой завод указывает длину точения до 500 мм и угол её поворота ±10°. Конусная линейка, патрон, люнеты, центры и дополнительные принадлежности включаются в согласованную спецификацию.
При выборе люнета необходимо подтвердить его фактический диапазон зажима: в общей таблице модели и перечне поставляемой оснастки приведены разные нижние границы.
Данные для подбора станка
- Чертёж, материал, габариты и масса заготовки.
- Диаметры и длины обрабатываемых поверхностей.
- Требования к точности, биению и шероховатости.
- Виды и параметры резьбы.
- Способ закрепления и необходимость люнетов.
- Требуемые РМЦ, УЦИ, ограждения и инструментальная оснастка.
Вопросы по ГС526Б
Какой максимальный диаметр можно обработать?
Над станиной — 630 мм, над суппортом — 350 мм. Диаметр устанавливаемой заготовки над станиной составляет 700 мм и является отдельным параметром.
УЦИ входит в базовую комплектацию?
Завод обозначает оснащение УЦИ индексом Ц7. Для конкретной поставки наличие, модель и состав индикации фиксируются в спецификации.
Можно ли пропускать пруток Ø105 мм через шпиндель?
Диаметр отверстия шпинделя — 105 мм. Допустимый пруток проверяют по проходу патрона и оснастки, зазорам и требованиям к поддержке выступающего материала.
Как выбрать между исполнениями 01 и 03?
По длине заготовки и схеме её закрепления. Исполнение 01 имеет РМЦ 1500 мм, исполнение 03 — 3000 мм. У длинного исполнения больше габариты и масса; потребность в опорах проверяют по конкретной детали.
Запросить предложение на ГС526Б
Направьте чертёж или техническое задание. Для предложения необходимо согласовать РМЦ, патрон, люнеты, УЦИ и другие принадлежности, а также цену, срок поставки и условия пусконаладки.
Чертежи и технические задания: info@in-core.ru.
Оставьте заявку
Перезвоним в течение рабочего дня. Обсудим задачи, найдем оптимальное решение и запланируем работы.
Будем на связи!